
模块化可移动式垃圾焚烧设备
荡气旋窑 · 一炉多料 · 就地无害化
生活垃圾 / 工业固废 / 含金属底泥 —— 三类固废真实运行验证
INDUSTRY PAIN POINTS
填埋难以为继 · 大型焚烧厂"吃不下小项目" · 排放监管日趋严格
填埋是我国中小吨位地区垃圾处理的主要方式,占用大量土地资源,渗滤液与恶臭长期困扰周边,堆体安全隐患逐年累积,扩建选址越来越难。
日清运量仅数十吨至两三百吨的地区和园区,上大型焚烧线会造成设备闲置、资源浪费;外运集中处置则运距长、成本高、风险环节多。
传统小炉容易"局部低温、局部缺氧",二噁英、酸性气体生成量大;达标依赖投加活性炭、尿素等物料,运行成本高且二次污染风险上升。
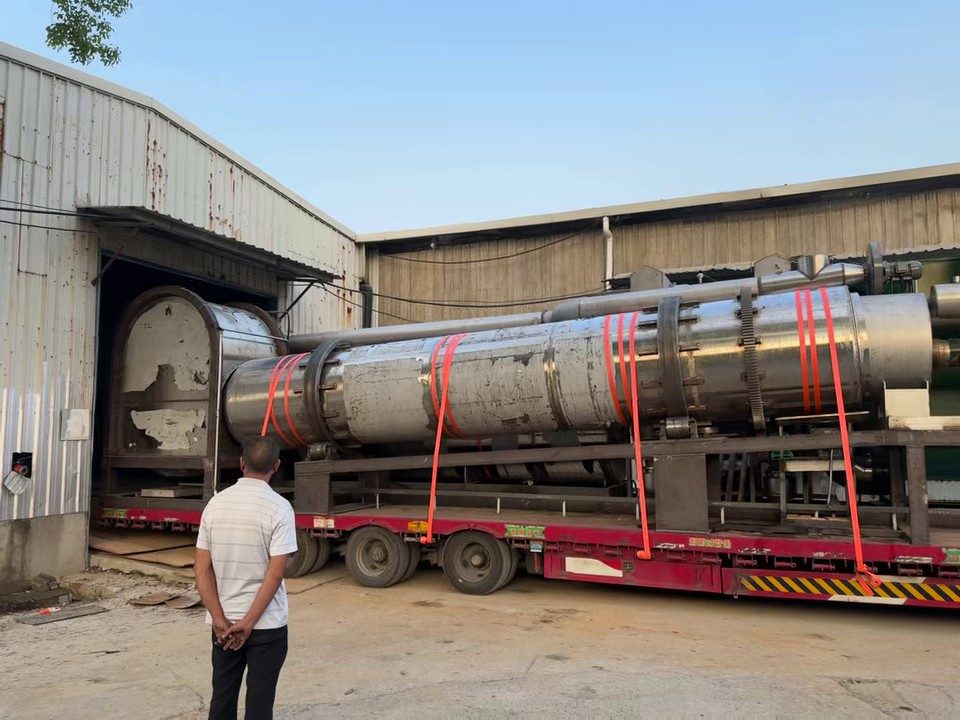
以模块化可移动式设计把焚烧厂"装进"标准运输单元,哪里有固废就部署到哪里;以荡气旋窑技术从燃烧机理上消除"局部低温、局部缺氧",不依赖大量投加助剂即可实现稳定高温燃烧;以一炉多料的适应性覆盖生活垃圾、工业固废、含金属底泥等多类有机固废 —— 三类固废均已完成真实运行验证。
PRODUCT OVERVIEW
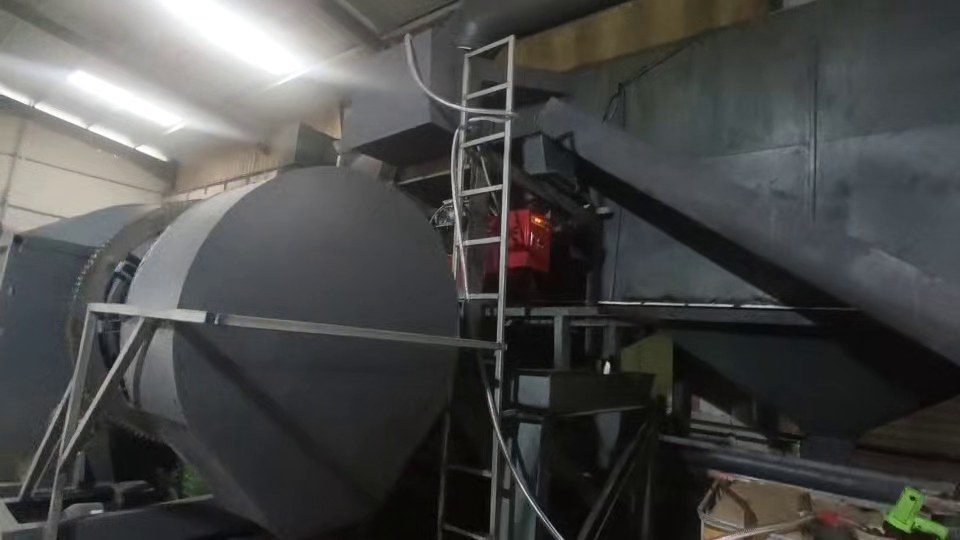
模块积木式快装装备 · 按处理量增减模块 · 就地部署就地处置
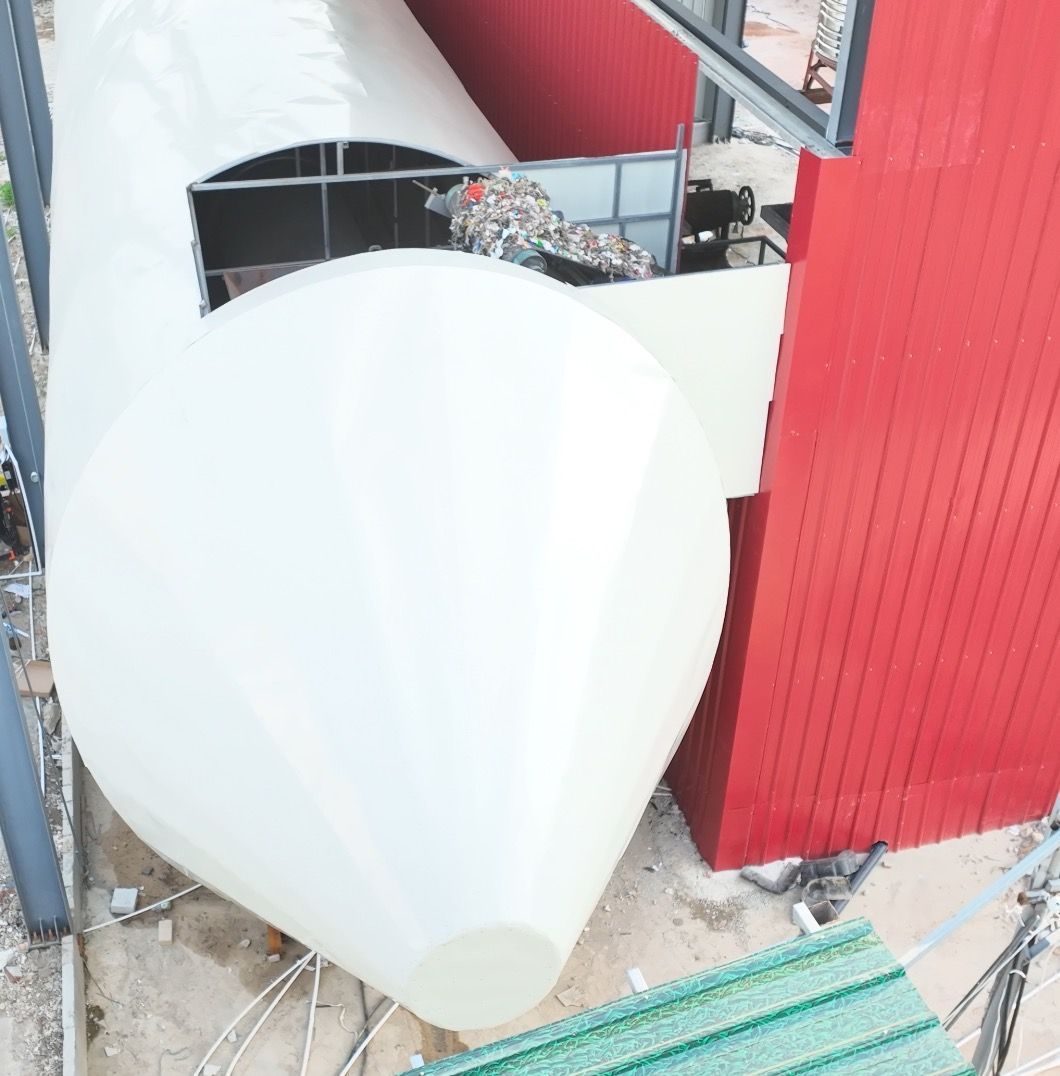
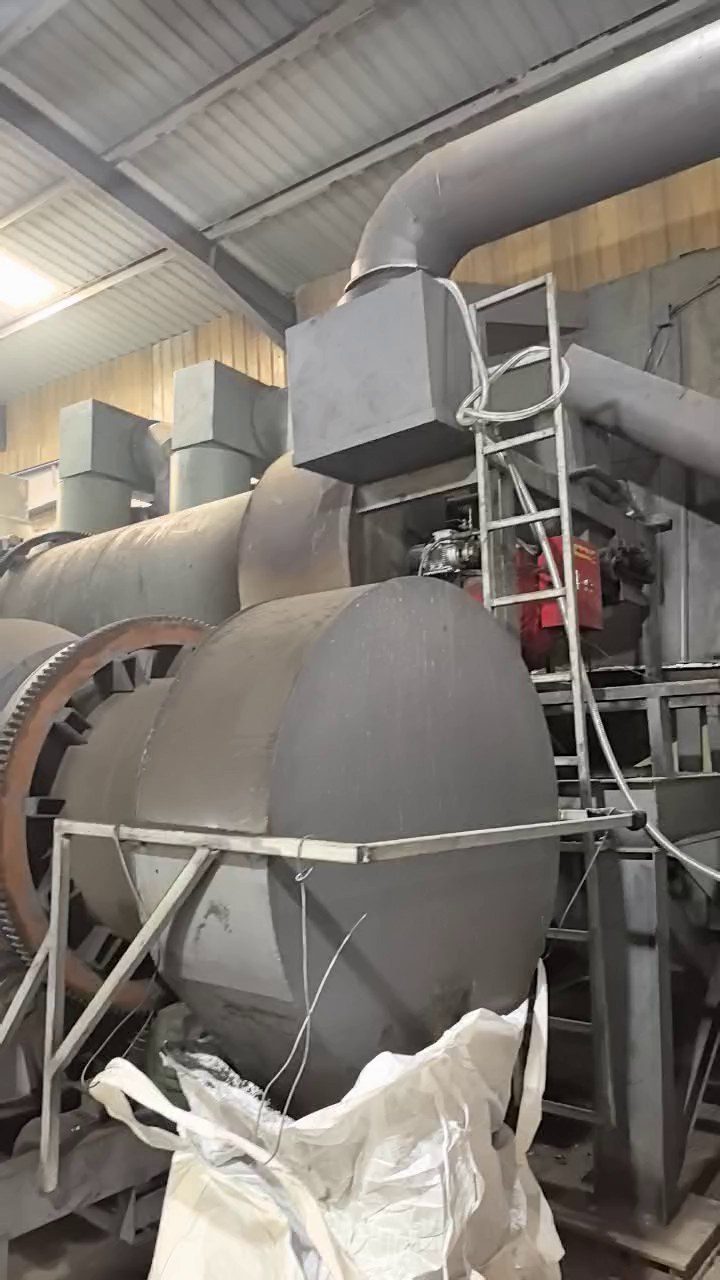
预处理、焚烧、净化等系统按标准模块预制,现场快速拼装投运,处理规模可随垃圾量增减灵活扩缩。
装备具备整体转场能力,适用于乡镇、园区、填埋场、中转站等分散场景,省去长途运输与集中处置环节。
面向生活垃圾、工业固废、含金属底泥等各类有机固废,已在三类物料上完成真实焚烧验证。
CORE TECHNOLOGY
从燃烧机理上消除"局部低温、局部缺氧" —— 有害气体生成的两大根源
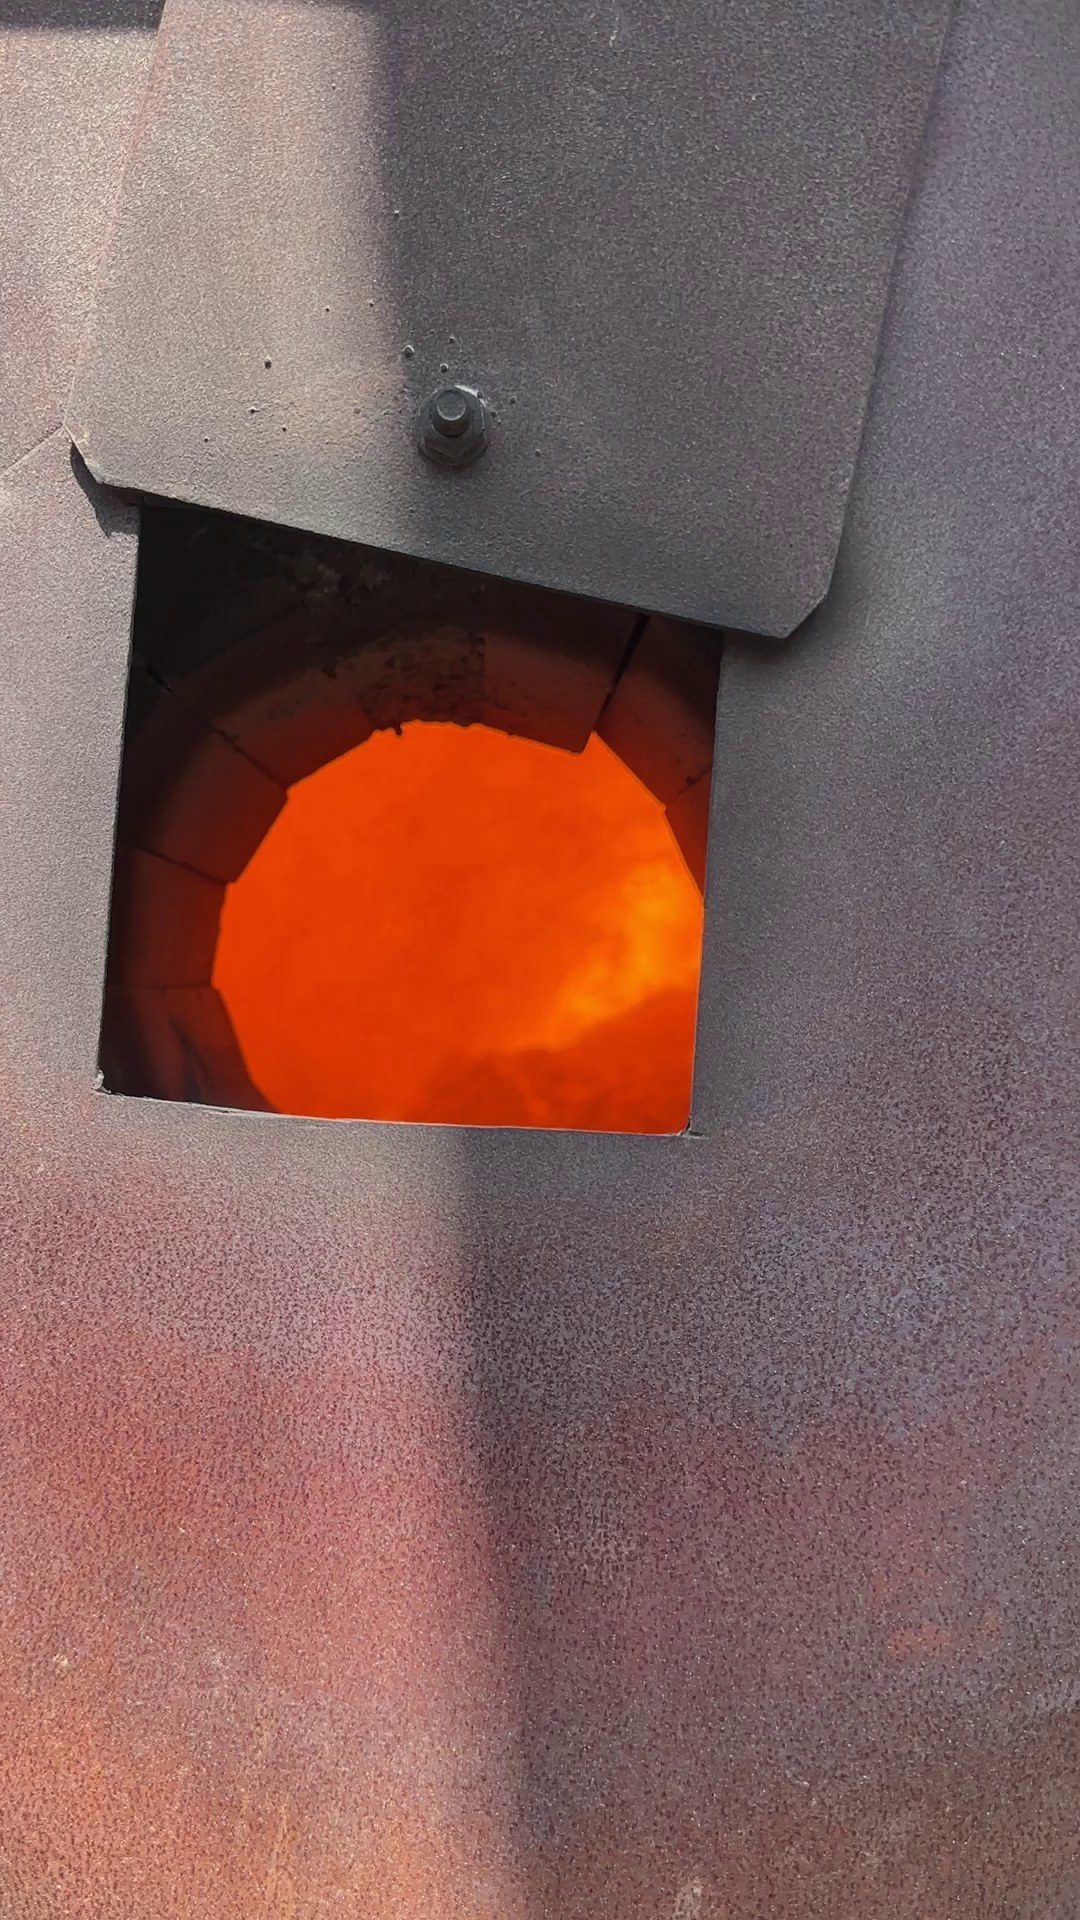
传统垃圾焚烧过程中,"局部低温"和"局部缺氧"是产生大量有害气体的主要根源。荡气旋窑采用多层次、多角度的空气旋流供氧方式,空气荡涤运动使火焰刚性强、气固混合充分,确保炉内各部位获得充足均匀的氧气供应并维持稳定高温环境,垃圾充分燃烧,从源头减少有害气体生成。设备启动后依靠垃圾自身热值维持燃烧(自发自燃),全过程无需添加助燃剂,大幅降低运行成本。
PROCESS FLOW
高温焚烧链与干法净化链协同,污染物多重复合协同防控
净化链路中:降低烟气流速与温度,使气态重金属凝聚为固态,与飞灰、粉尘混合吸附沉降收集并固化;向烟道切向吹入带碱性物质的空气,酸碱充分接触、混合、碰撞完成中和脱酸;一氧化碳持续氧化至燃料全部燃尽(CO自燃温度≥886℃,CO是二噁英前驱物);颗粒物经多道协同防控后由布袋除尘器完成总拦截与总过滤。全程干法净化,无废水产生。
EMISSION CONTROL
依据《垃圾焚烧荡气旋窑》企业标准 · 排放稳定达到并优于国家标准,并以连续在线监测数据背书
| 序号 | 污染物项目 | 国家标准 GB18485-2014(mg/m³) | 南能企业标准 QB(mg/m³) | 严于国标 |
|---|---|---|---|---|
| 1 | 烟尘 | 30 | 15 | 2.0 倍 |
| 2 | 烟气黑度 | 1 | <1(无烟) | — |
| 3 | 一氧化碳 | 100 | 30 | 3.3 倍 |
| 4 | 氮氧化物 | 300 | 30 | 10.0 倍 |
| 5 | 二氧化硫 | 100 | 20 | 5.0 倍 |
| 6 | 氯化氢 | 60 | 20 | 3.0 倍 |
| 7 | 汞 | 0.01 | 0.005 | 2.0 倍 |
| 8 | 镉 | 0.05 | 0.02 | 2.5 倍 |
| 9 | 铅 | 0.05 | 0.02 | 2.5 倍 |
| 10 | 二噁英类(ng TEQ/m³) | 0.1 | 0.05 | 2.0 倍 |
注:以上为《垃圾焚烧荡气旋窑》企业标准规定的排放控制限值。
OPERATING ECONOMY
不依赖助燃剂与大量药剂投加 · 荡涤导流替代机械做功与物耗
荡气导流燃烧以空气动力学组织燃烧过程,替代机械拨火做功,替代催化剂、吸附剂(活性炭)、助燃剂、冷却剂等物料消耗,从机理上压缩了运行成本与二次污染来源。同时设备支持热能利用系统按需配置,焚烧产生的热能可用于供热或发电,进一步提升项目综合收益。
APPLICATION SCENARIOS
同一套荡气旋窑技术平台,覆盖多类有机固废处置需求
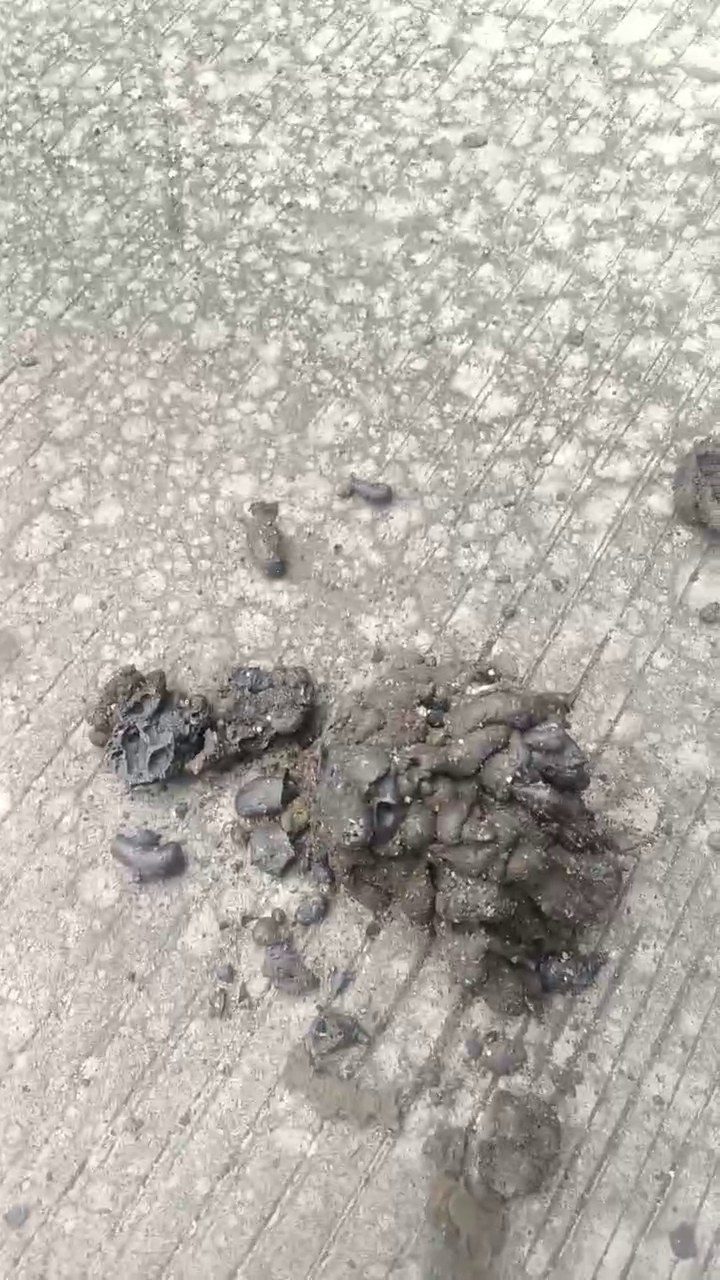
面向日清运量数十吨级的乡镇、县城、中转站,就地焚烧减量,灰渣热灼减率≤3%,省去外运填埋环节。
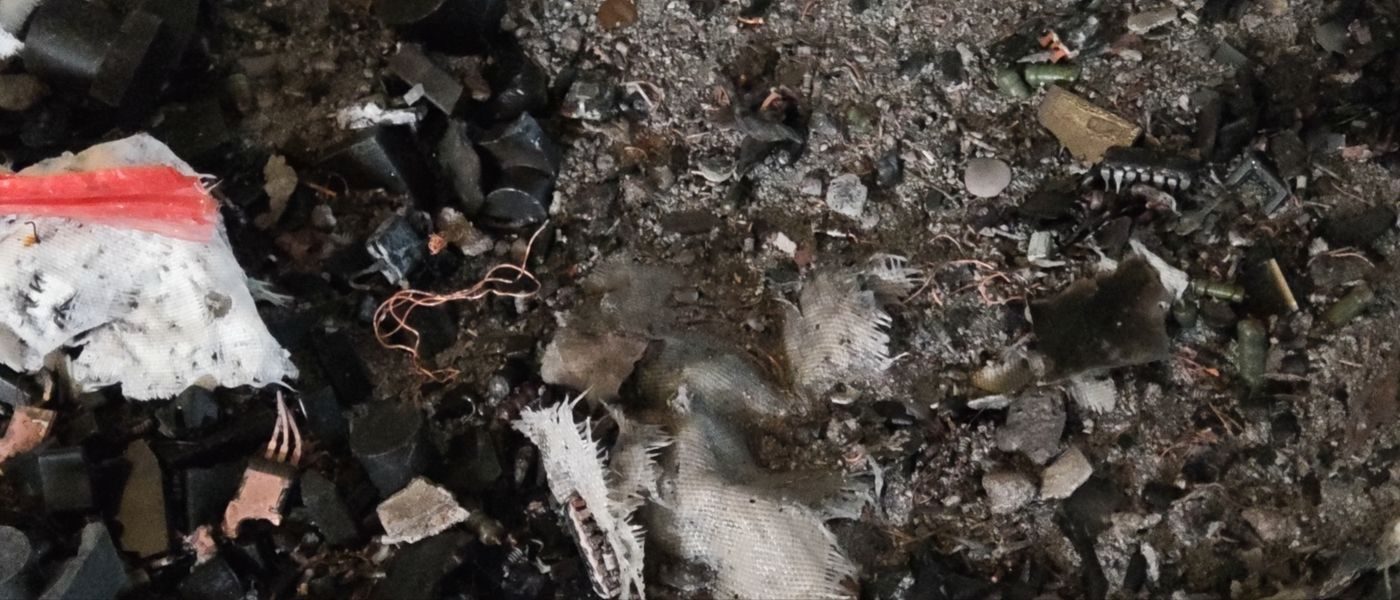
面向园区及企业产废,从炉内到烟囱整体焚烧无烟、无色、无味,持续稳定出渣,化解产废企业合规处置压力。
含金属底泥入窑焚烧减量,出料状态可控可查,为底泥类固废提供就地无害化处理路径。
SCENARIO 01
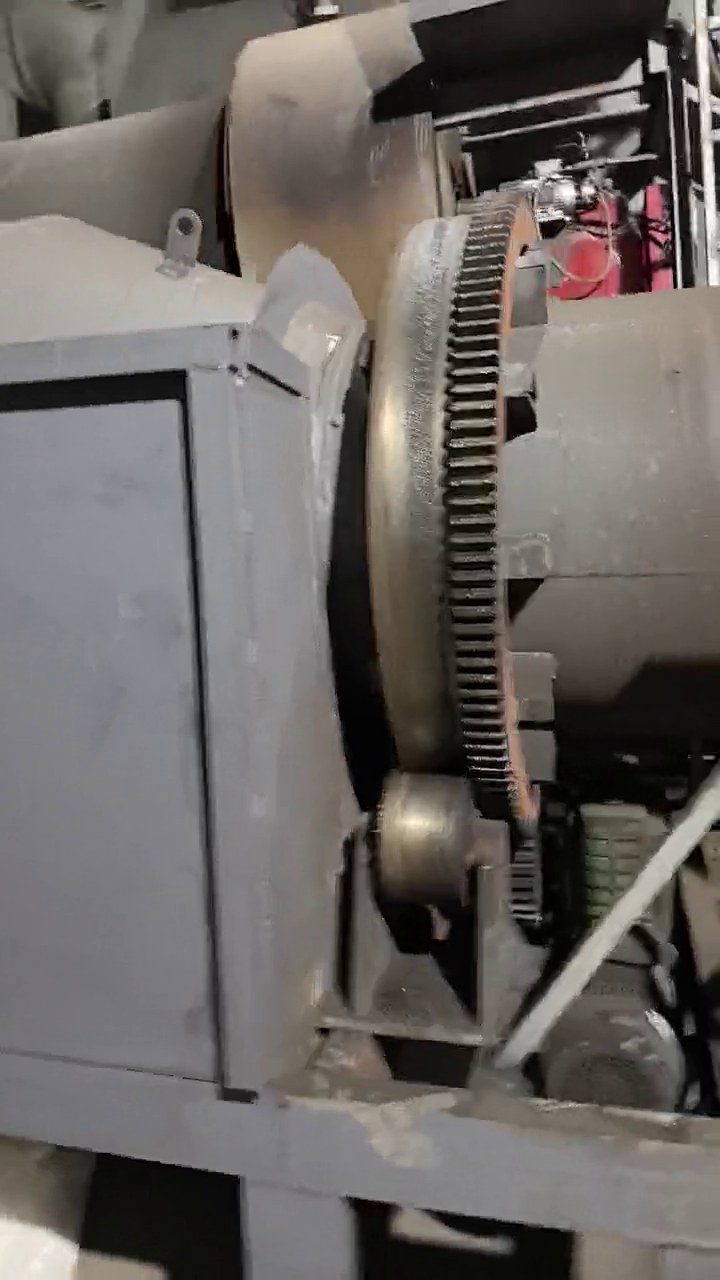
中转站场景 · 自燃现象 · 完全焚烧 · 灰渣达标
垃圾入池后不经长途转运,就近入窑焚烧,显著削减运输与填埋费用。
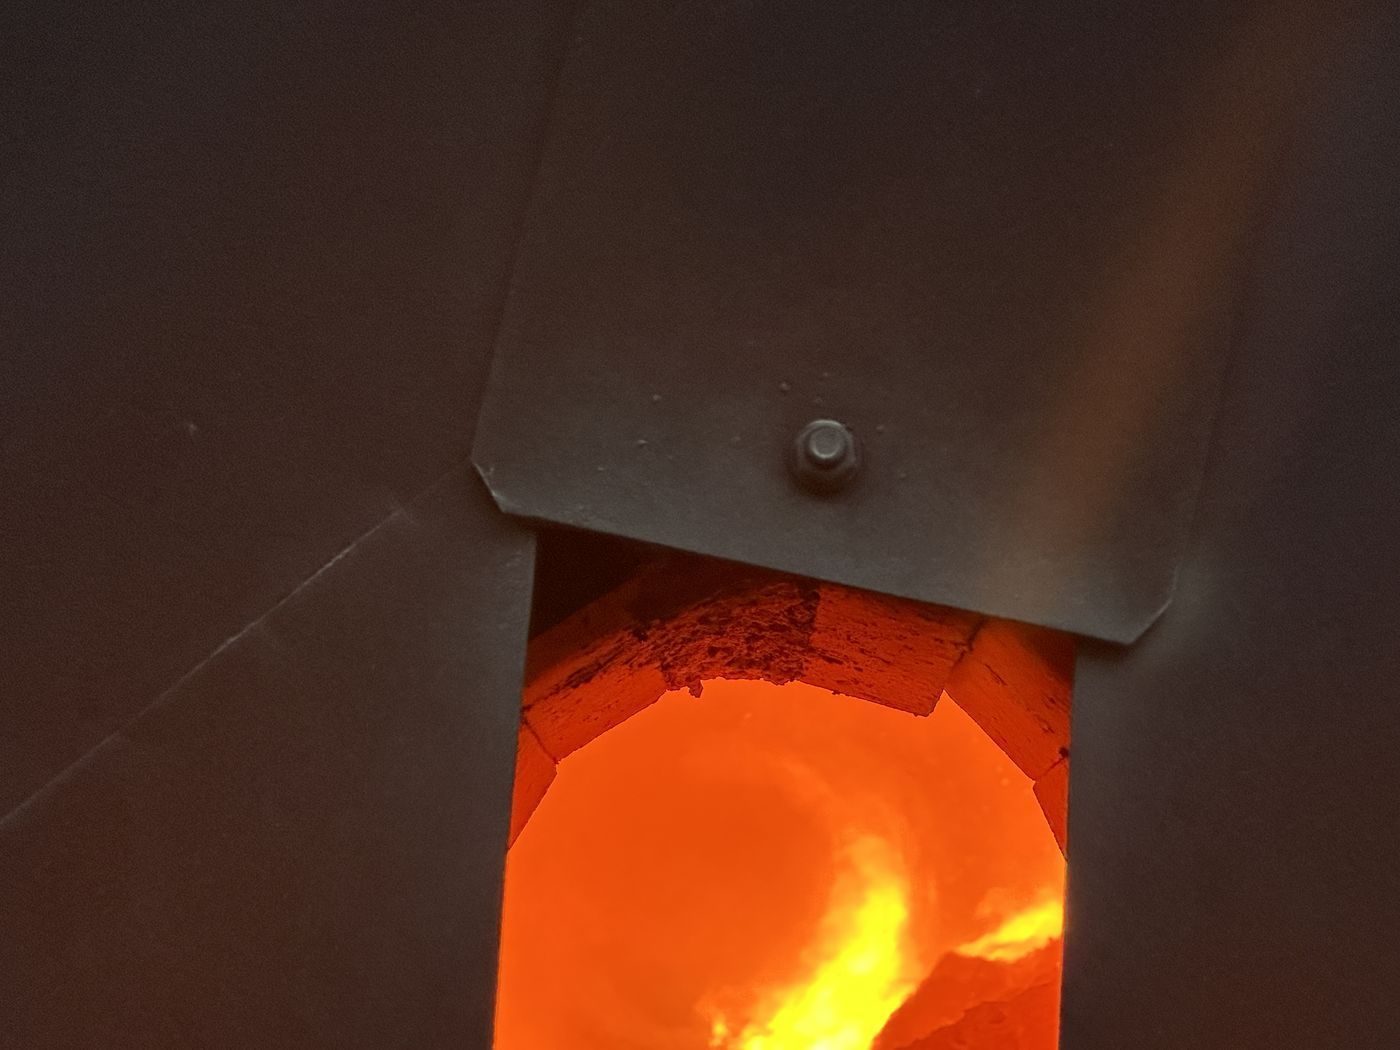
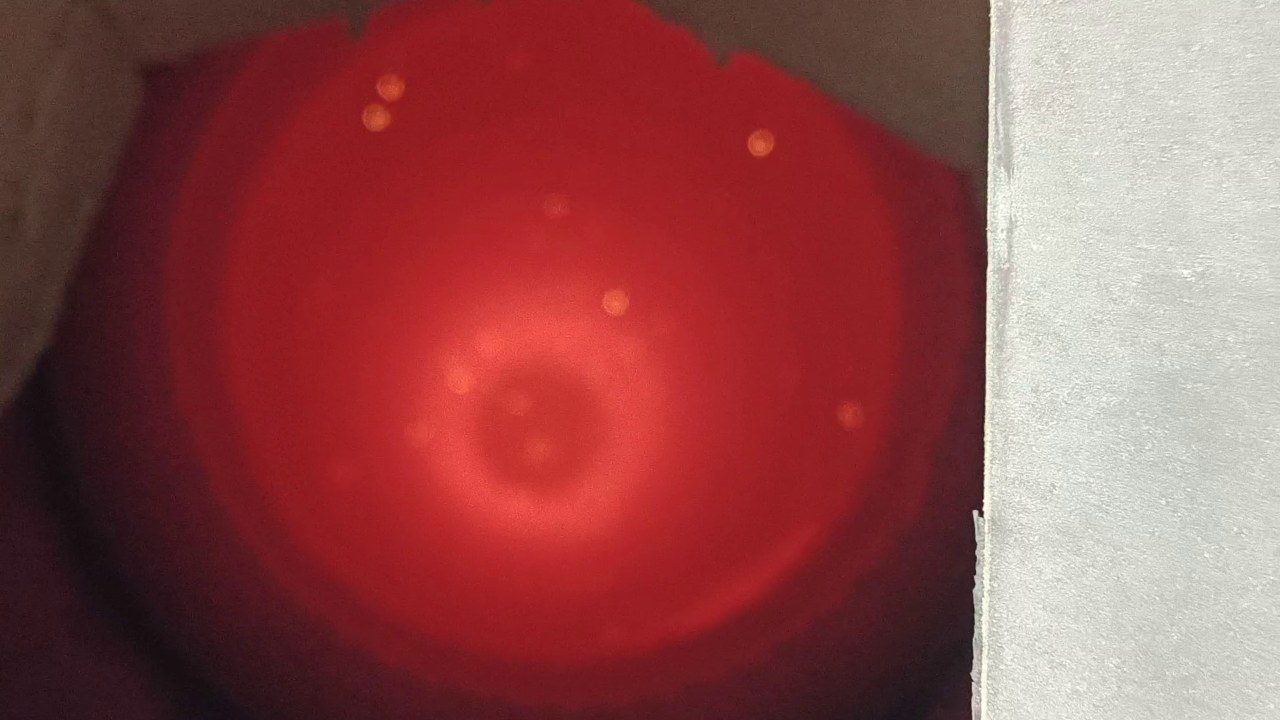
炉内自燃现象实拍验证:建立高温场后依靠垃圾自身热值维持燃烧,不添加助燃剂。
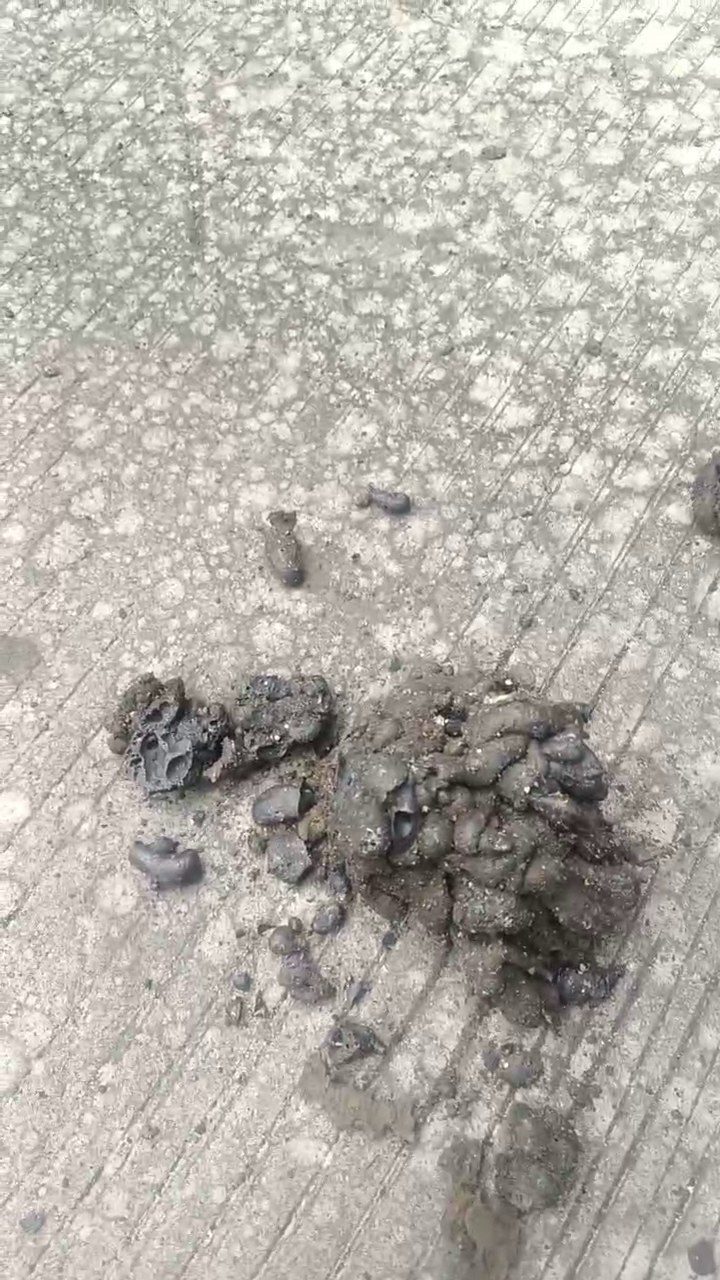
热灼减率≤3%,灰渣状态稳定,后续处置难度与成本大幅降低。
SCENARIO 02
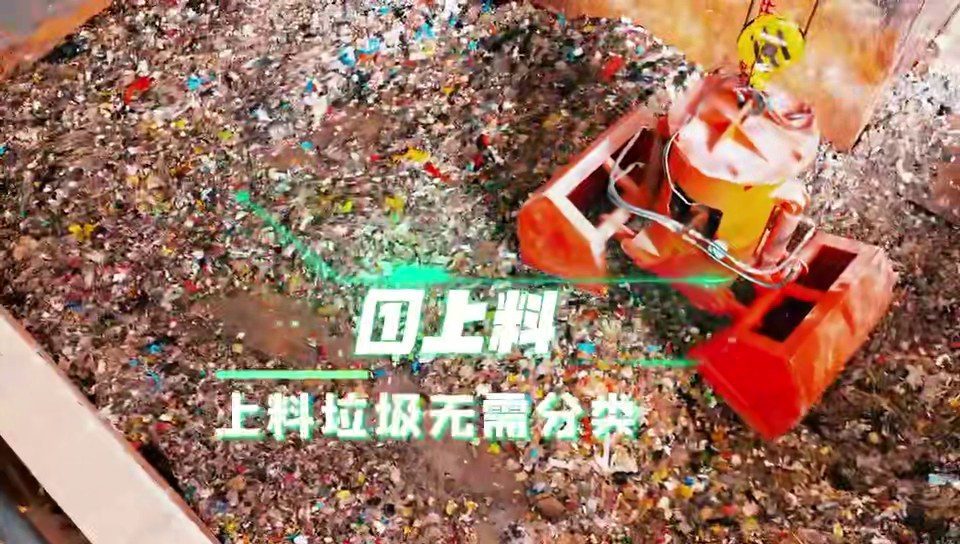
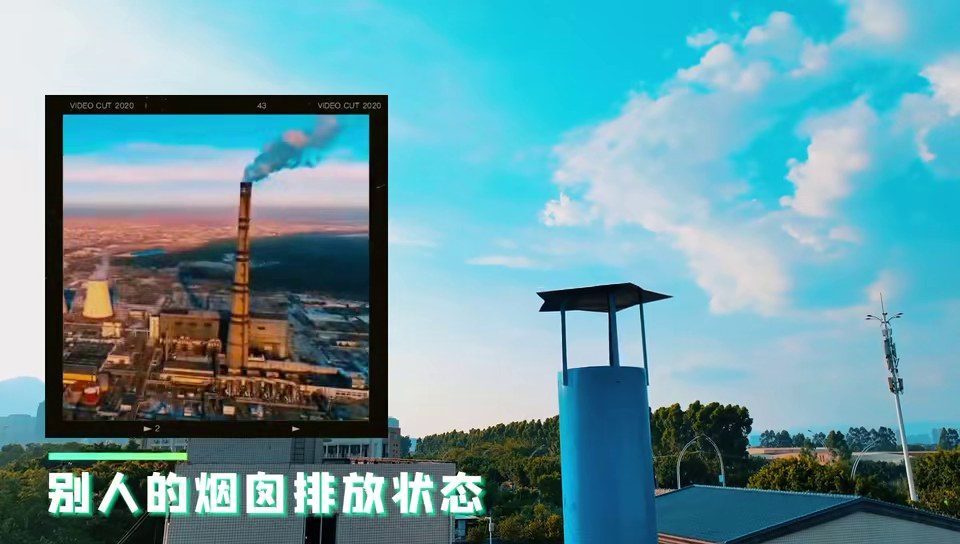
无烟无色无味运行 · 持续出渣 · 厂房化作业
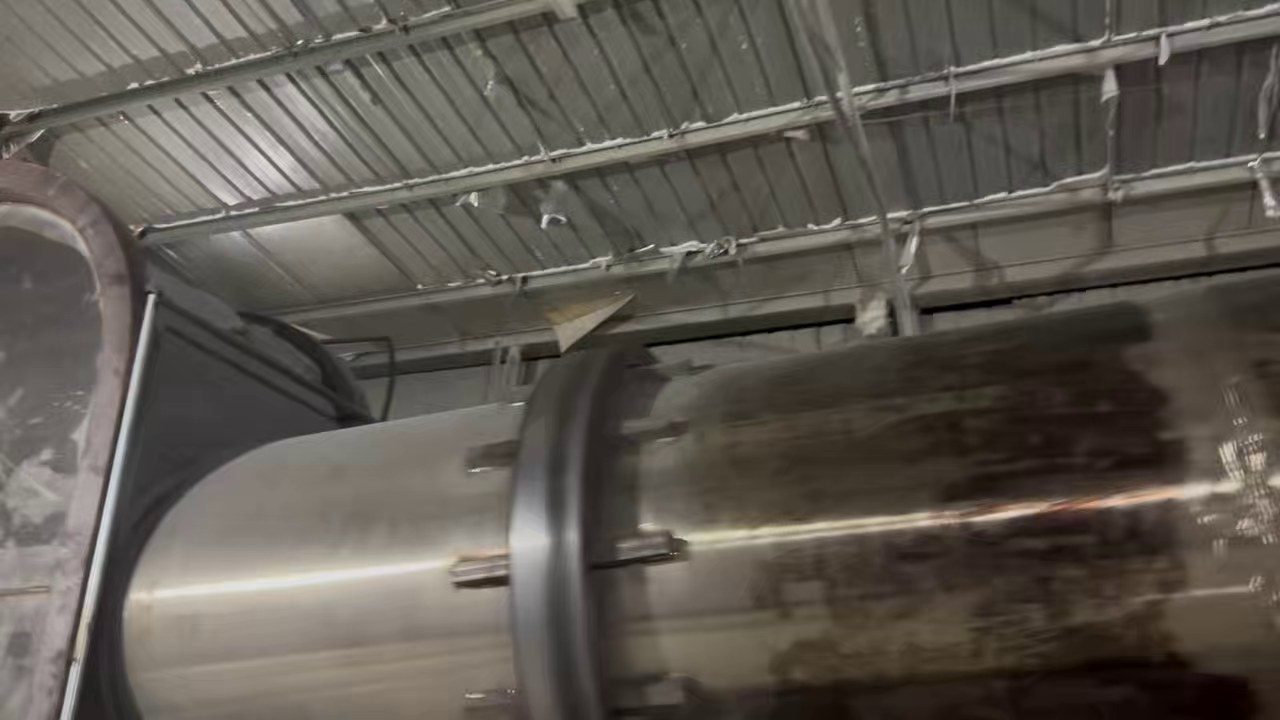
现场整体焚烧工况视频记录:无烟、无色、无味,设备运行对周边环境影响低,缓解"避邻效应"。
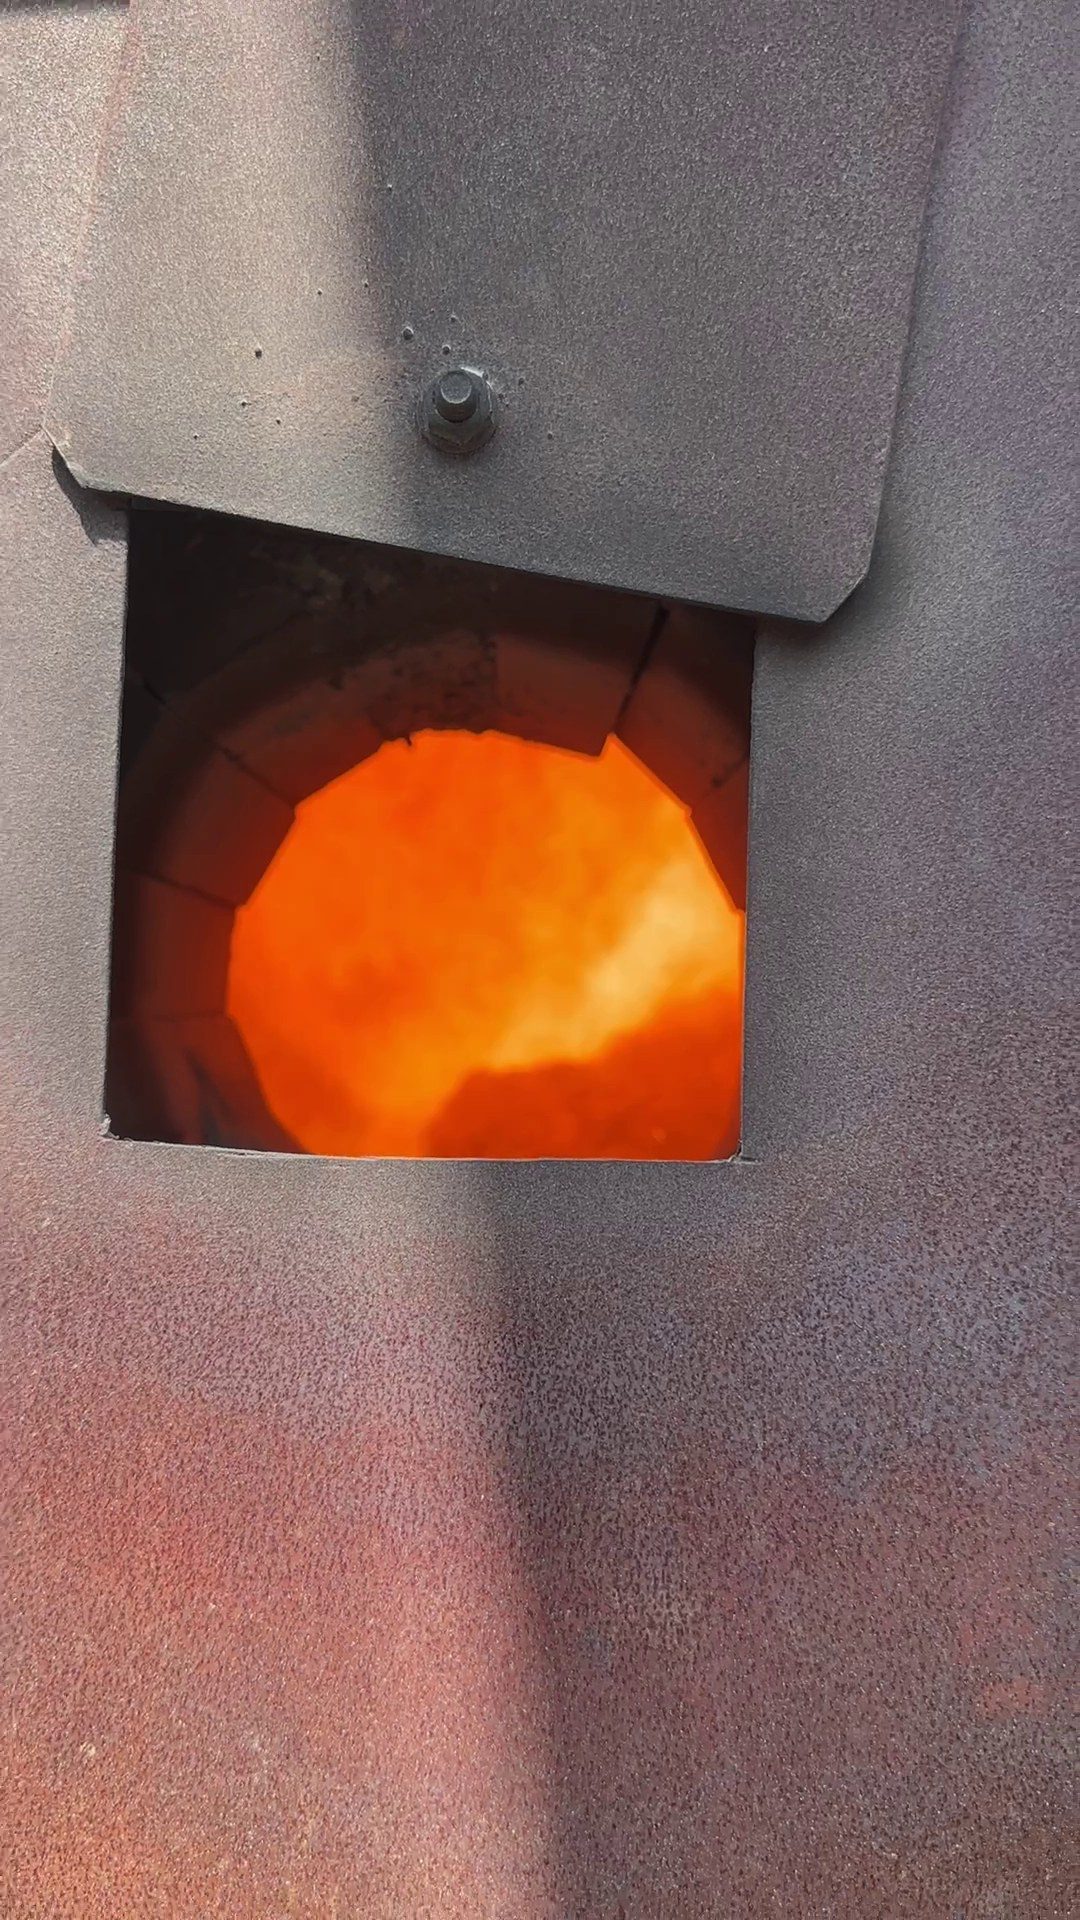
炉内湍流现象明显,气固混合充分,燃烧激烈且稳定,持续出渣顺畅。
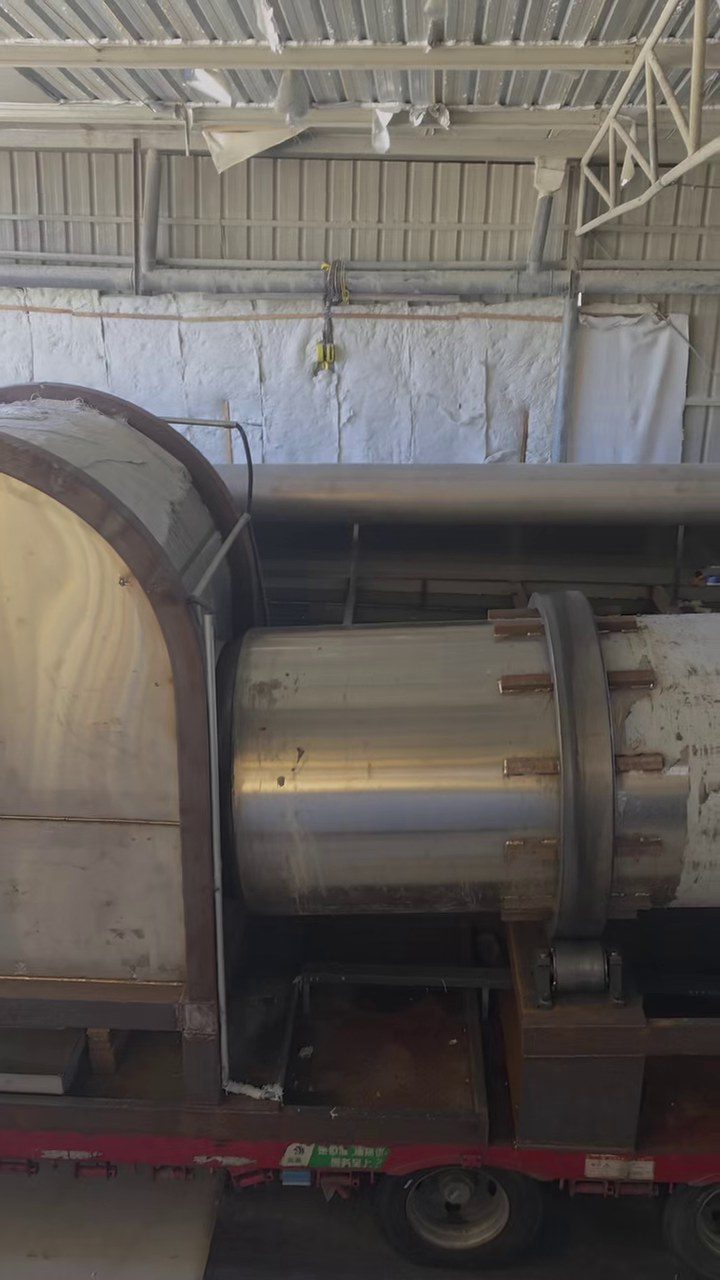
模块积木式快装设计,具备整体转场能力,可在多个产废点位间灵活调度部署。
SCENARIO 03
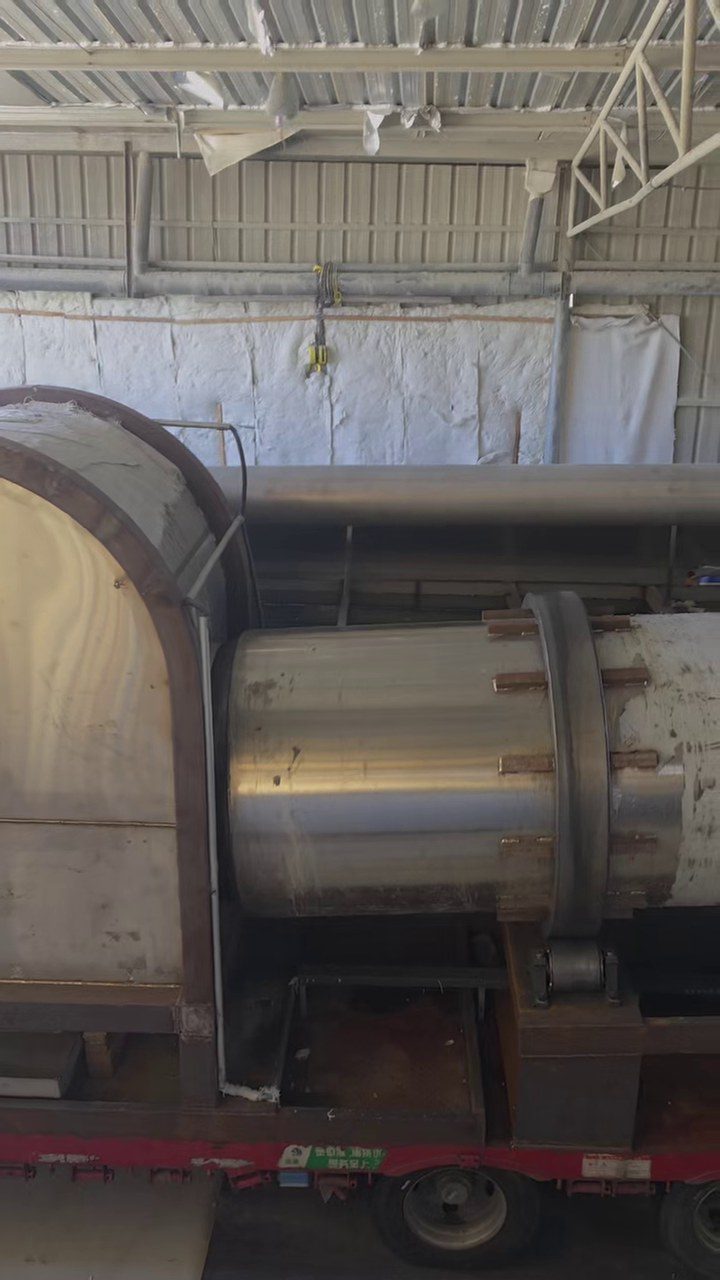
原料 → 厂房焚烧 → 出料 全过程记录 · 含重金属物料处置路径
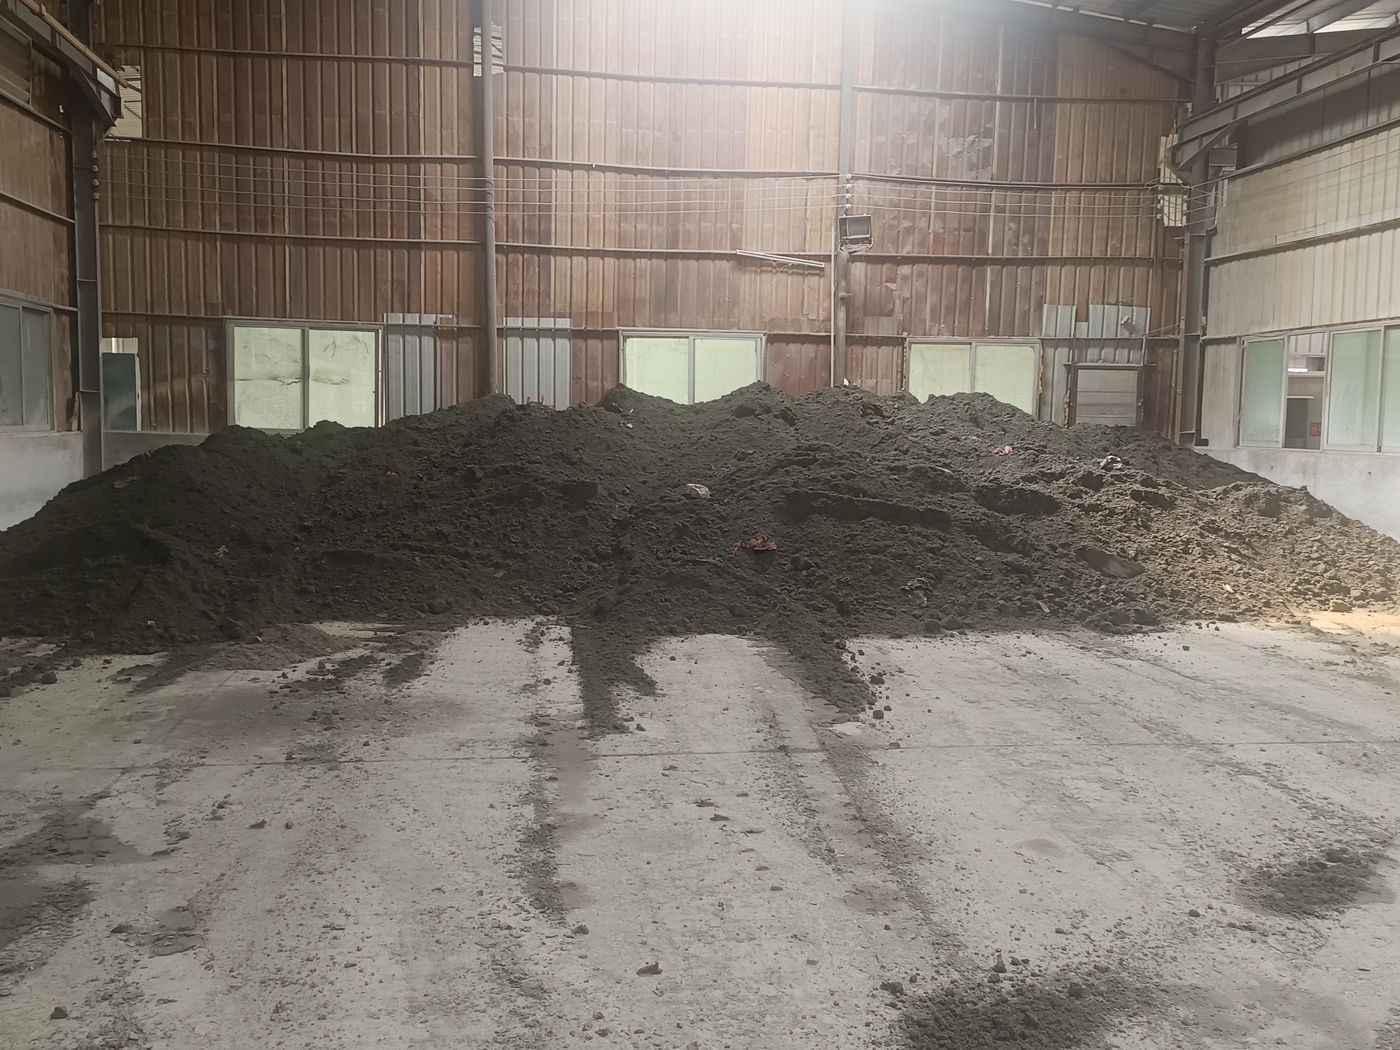
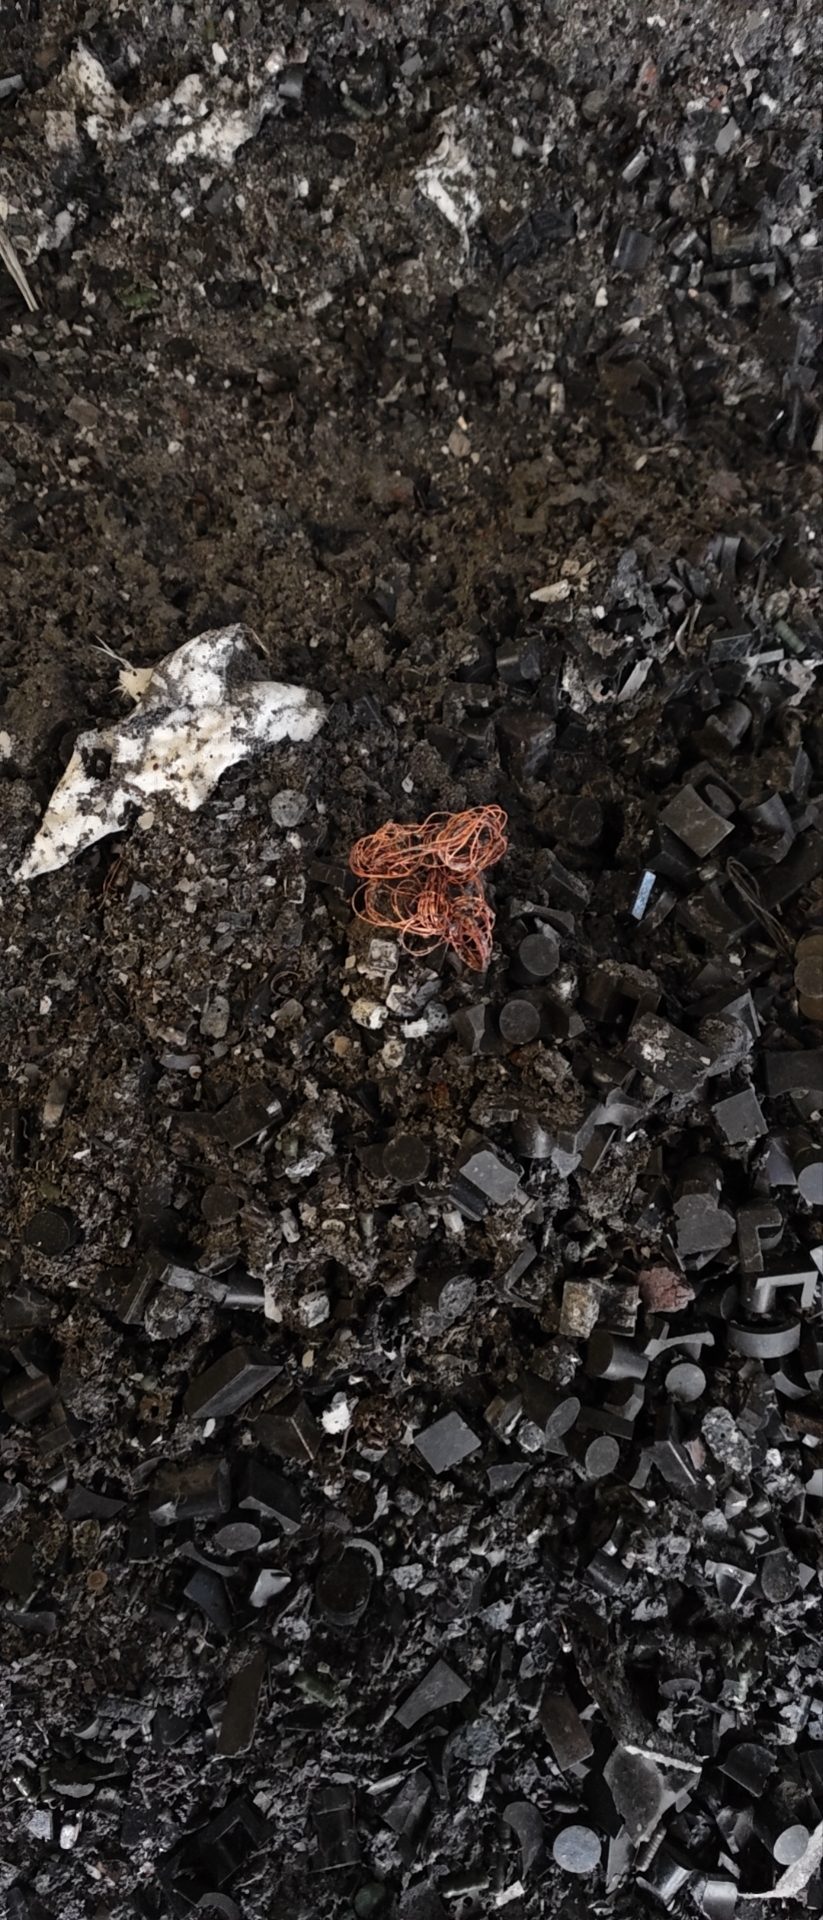
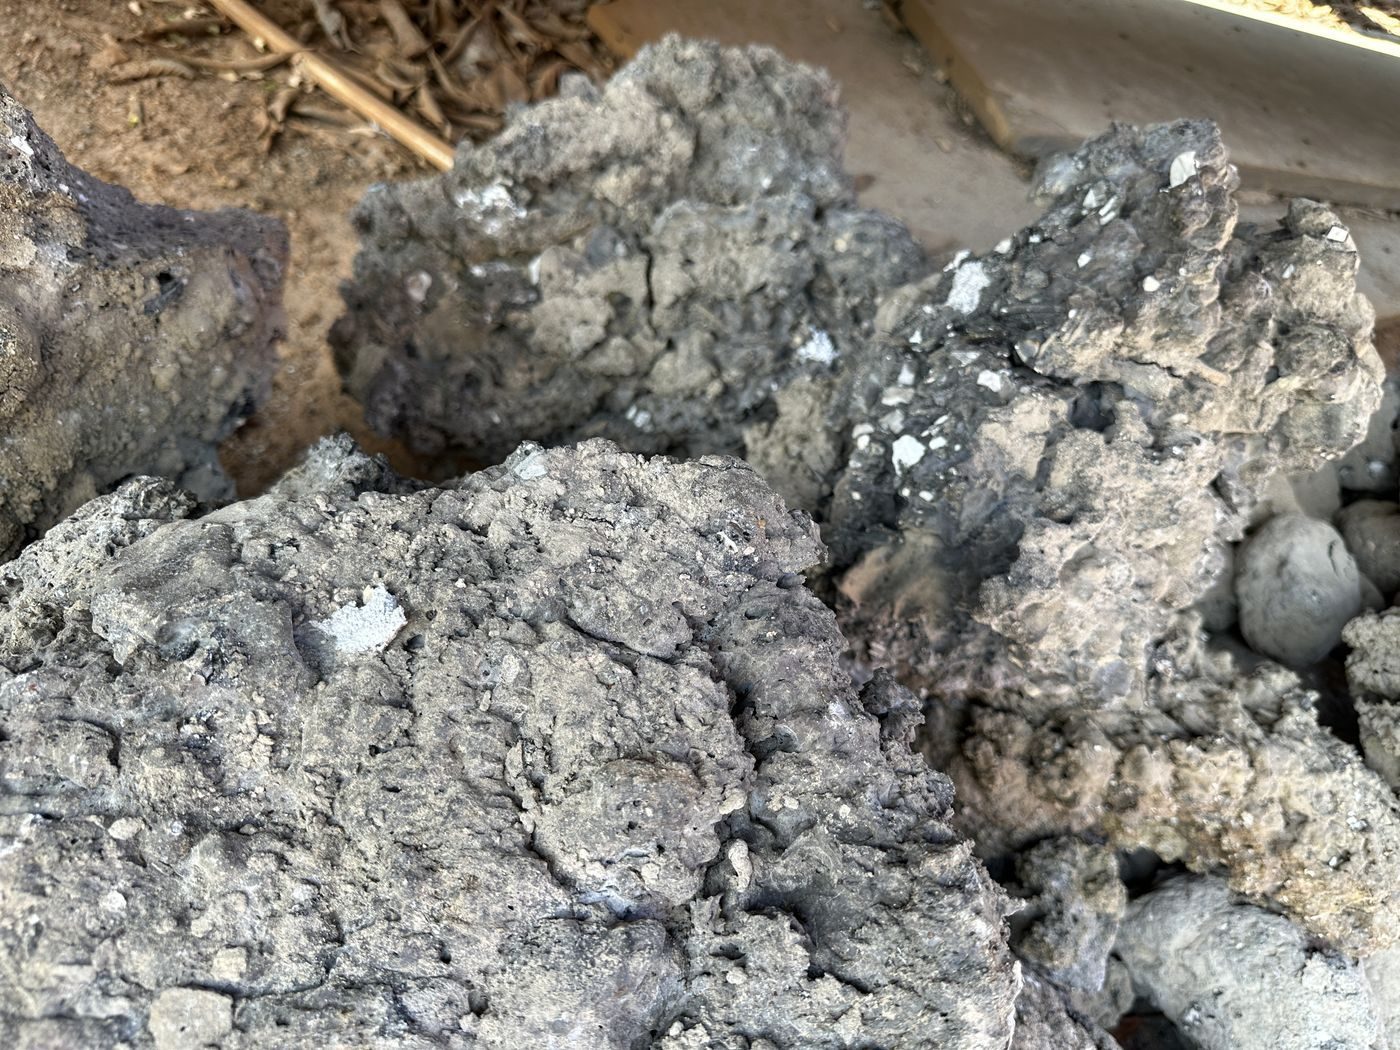
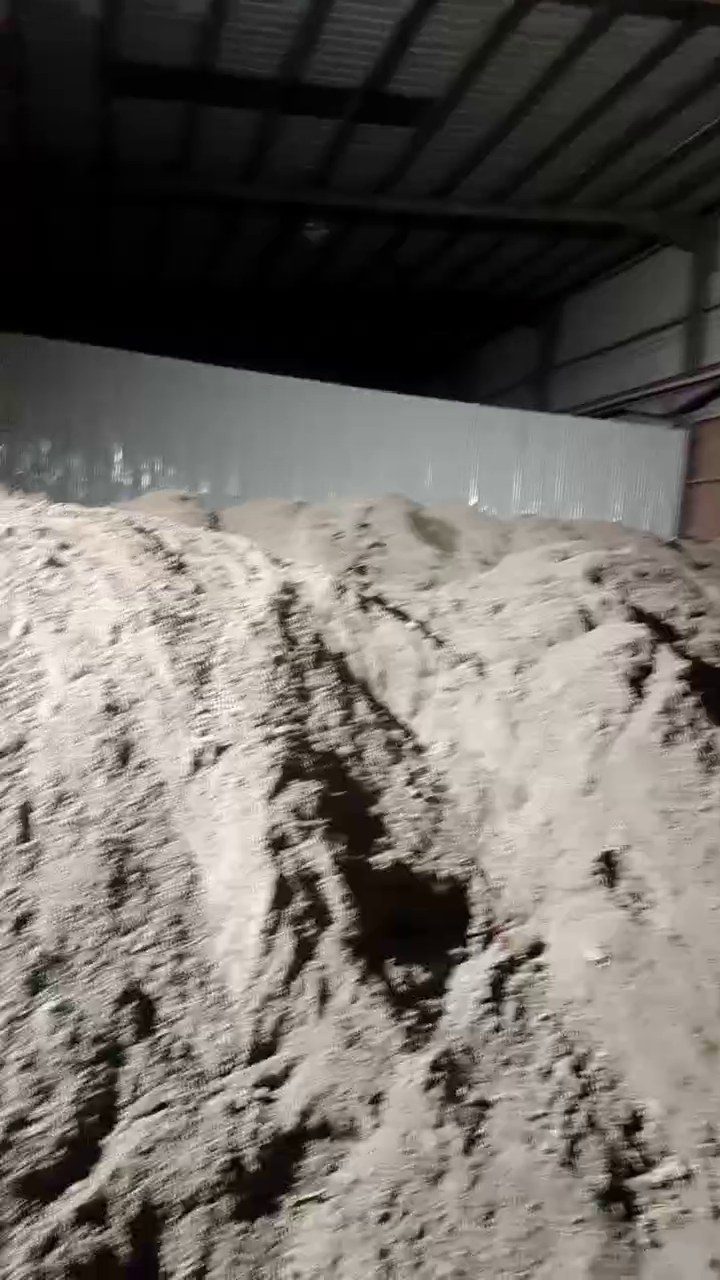
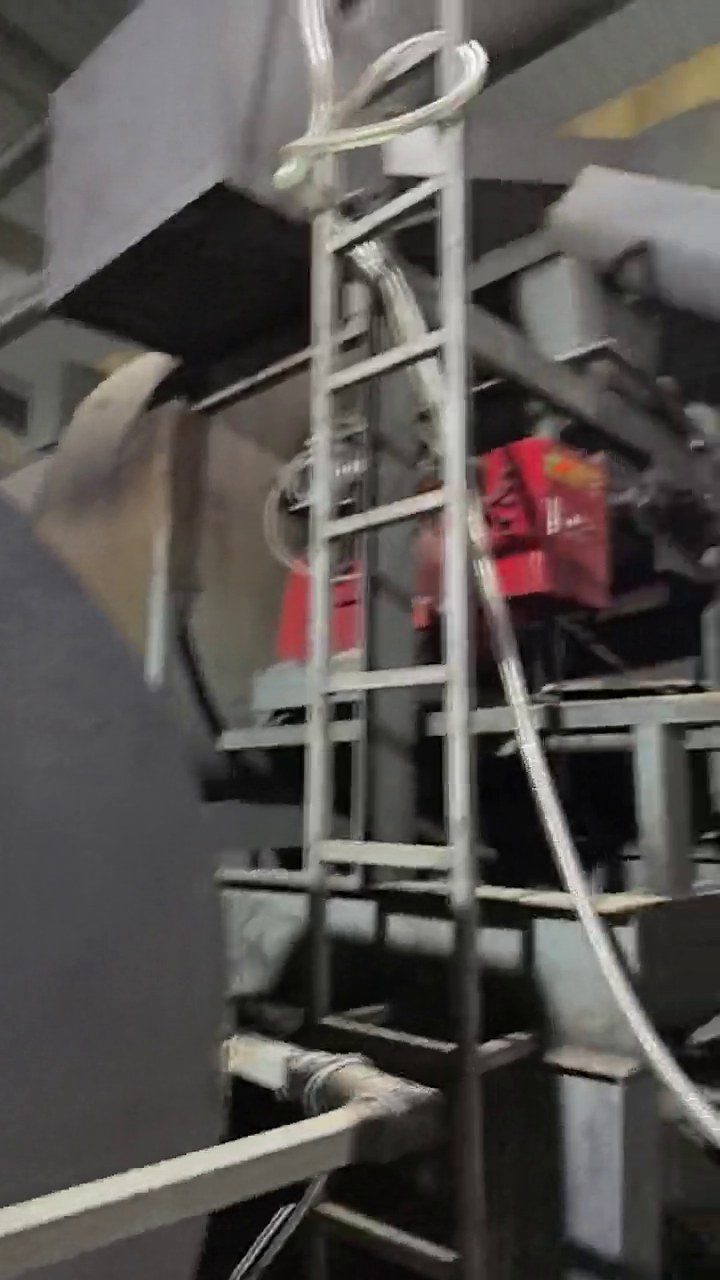
含金属底泥集中入厂房堆存,统一计量上料,全程封闭车间作业,无露天堆烧。
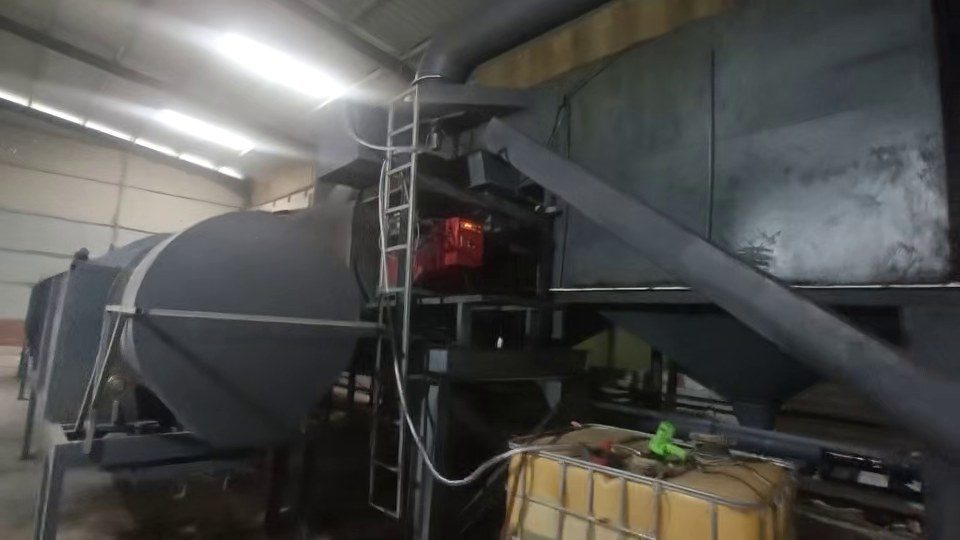
荡气旋窑高温氧化焚烧,气态重金属经降温凝聚吸附、与飞灰粉尘混合沉降收集固化,实现含金属物料的无害化处置路径。
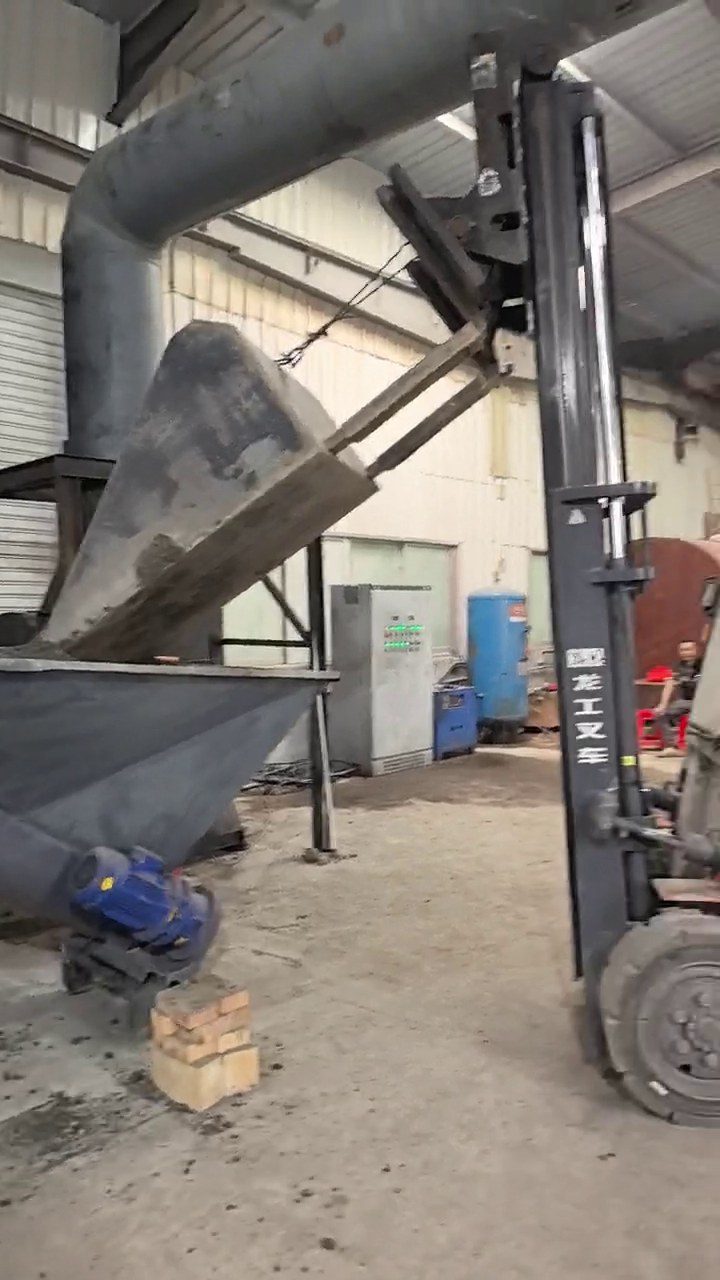
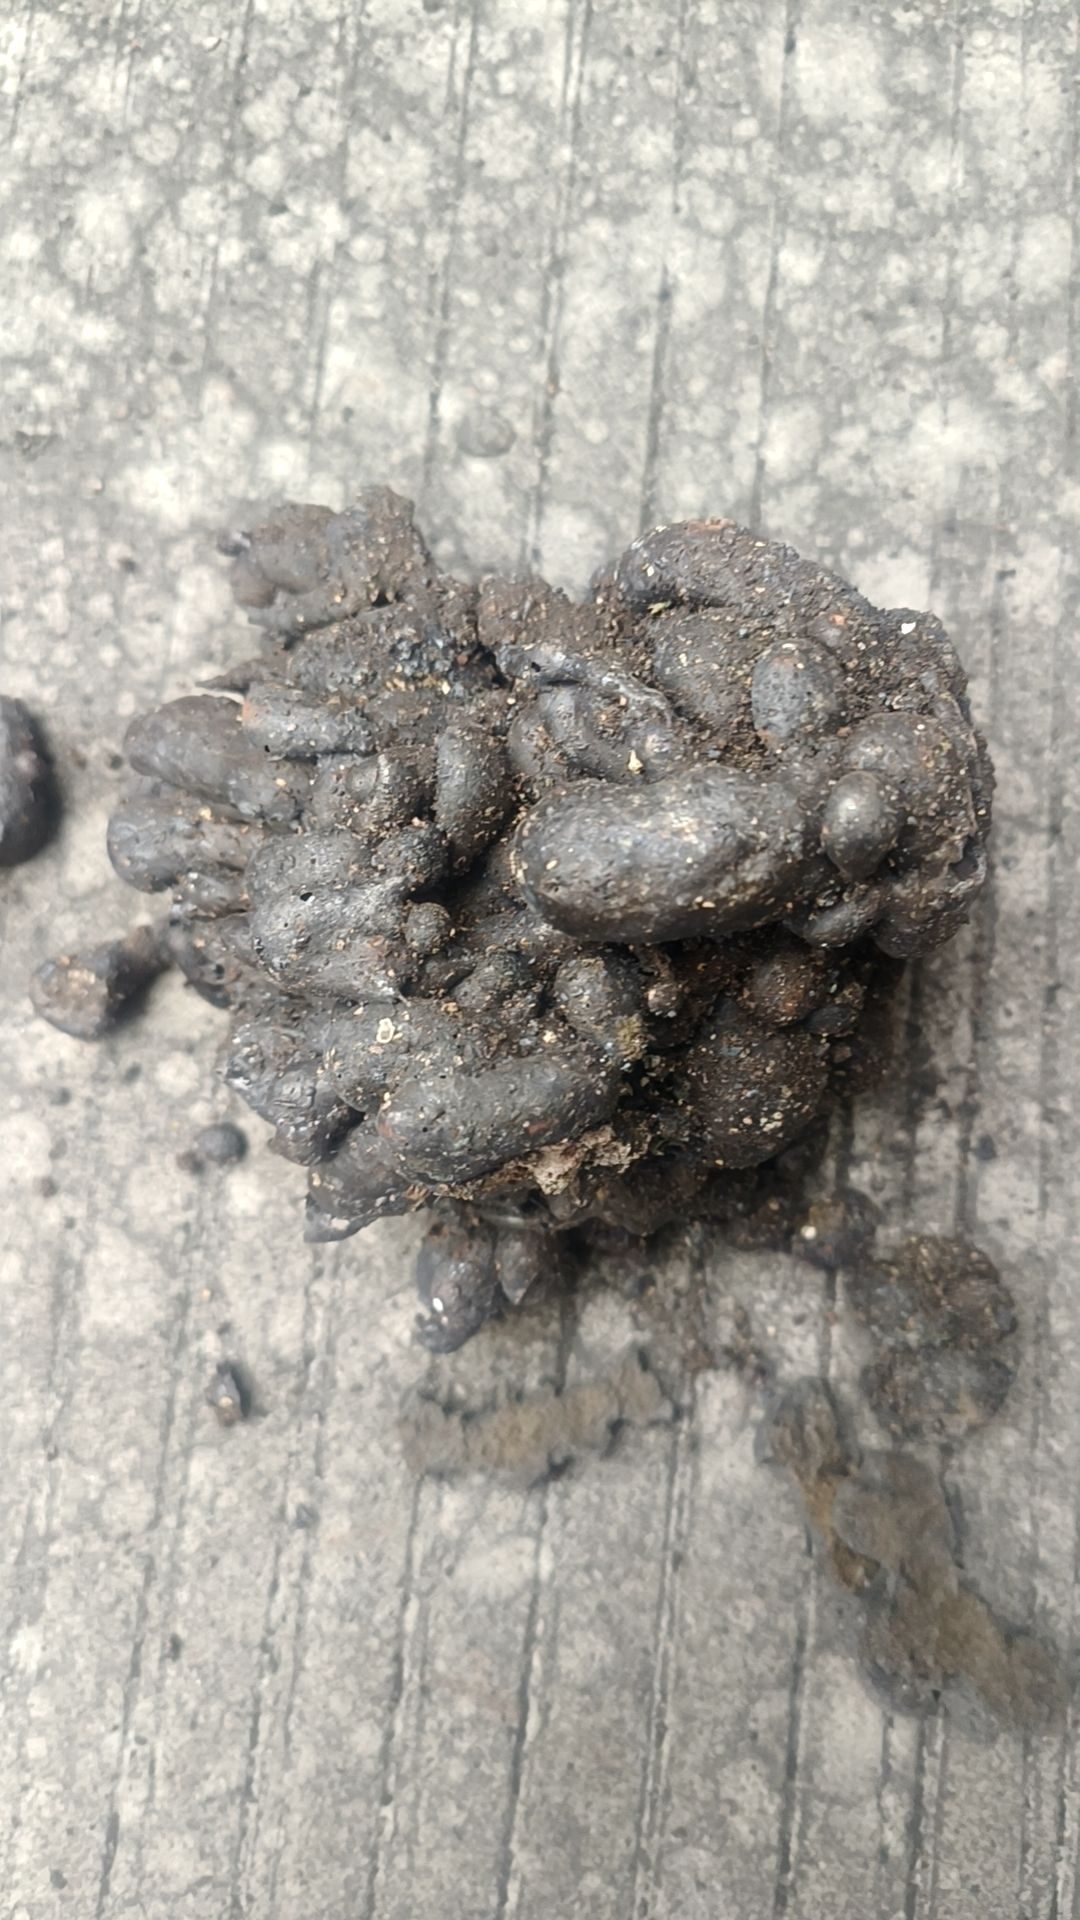
出料状态可控可查,出料物性状稳定,便于后续计量、检测与合规移交。
R&D AND IP
自主研发 · 全链条知识产权布局
围绕焚烧全流程构建软件体系:垃圾焚烧炉AI智能燃烧优化控制系统、垃圾焚烧厂三维数字孪生与智能管控平台、焚烧设备全生命周期预测性维护管理平台、基于机器视觉的垃圾焚烧前异物识别与分拣系统、城市固废智慧收运与焚烧处置调度平台,以及清洁能源调度、装备制造监测、环境工程设计与生态模拟、废弃物特性分析等方向的软件资产。
"模块化可移动式"系列发明专利布局:
实时优化供风与温度参数,炉温恒定不下降,适应物料热值波动。
焚烧厂三维数字孪生与智能管控平台,运行状态可视可控。
设备全生命周期预测性维护,故障早发现早处置,保障连续运行。
焚烧前异物识别与分拣,入炉物料品质更稳定。